CNC后处理与局部划痕修复,金属拉丝工艺定制指南
CNC后处理中的表面质量控制与划痕成因分析 在数控加工领域,后处理阶段是决定最终工件外观品质与表面完整性的关键环节。金属部件在经过铣削、钻孔或车削等去除材料工序后,表面往往残留有刀具痕迹、氧化皮或微小的机械损伤。这些微观或宏观的缺陷若不经妥善处理,会直接影响后续喷涂、阳极氧化或拉丝工艺的附着力与视

CNC后处理中的表面质量控制与划痕成因分析 在数控加工领域,后处理阶段是决定最终工件外观品质与表面完整性的关键环节。金属部件在经过铣削、钻孔或车削等去除材料工序后,表面往往残留有刀具痕迹、氧化皮或微小的机械损伤。这些微观或宏观的缺陷若不经妥善处理,会直接影响后续喷涂、阳极氧化或拉丝工艺的附着力与视
前期准备与基材选择 金属拉丝工艺的效果优劣,很大程度上取决于基材的表面状态与材质特性。不同金属在打磨时的硬度、延展性以及氧化特性存在显著差异,铝合金质地较软,容易产生粘刀现象,需选用较粗粒度砂纸并控制力度;不锈钢硬度较高,耐磨性好,适合进行精细的缎面处理;而铜材容易氧化变色,操作时需特别注意环境清
青铜表壳纵向拉丝工艺的视觉逻辑与表面处理 青铜材质因其独特的金属色泽与随时间演变产生的氧化包浆,在制表领域始终保持着特殊的地位。纵向拉丝工艺是提升青铜表壳质感的关键步骤,其核心在于通过物理研磨在金属表面形成平行且均匀的微观纹理。这种处理方式并非简单的表面打磨,而是需要严格控制拉丝轮的转速、压力以及
运动计时腕表拉丝工艺的核心难点与材质特性 运动计时腕表通常采用316L精钢或钛金属打造表壳,其表面拉丝处理不仅是为了视觉上的低调质感,更是为了在高强度运动场景下提供一定的抗刮擦能力。拉丝纹路的均匀度直接决定了腕表的档次感,细密且方向一致的纹路能最大程度地减少光线漫反射造成的视觉杂乱。然而,日常佩戴
拉丝工艺的视觉哲学与物理逻辑 纵向金属拉丝是金属表面处理中极具代表性的工艺形态,其核心在于利用研磨材料在金属表面形成平行且均匀的微观沟槽。这种工艺并非简单的表面打磨,而是通过物理摩擦改变金属表层的晶体结构状态,从而产生独特的漫反射效果。与镜面抛光追求的高光反射不同,拉丝表面通过无数细小的划痕分散光
表壳侧面纵向拉丝的损伤识别与预处理 金属表壳侧面的纵向拉丝工艺通过无数平行的细密纹理构成独特的视觉质感,一旦遭遇硬物刮擦或不当清洁,原本连贯的线条会出现断裂、毛刺或模糊的指纹油污残留。修复的第一步并非直接打磨,而是需要清理表面残留的油脂与灰尘,使用无水酒精配合无绒布擦拭受损区域,确保后续工具能直接
拉丝工艺的视觉语言与工业演变 在机械腕表的表壳与表圈设计中,金属拉丝工艺扮演着至关重要的角色,它通过物理打磨在钢材或钛金属表面形成细密、均匀的平行纹理。这种处理方式不同于镜面抛光的高反射特性,拉丝表面能有效漫射光线,减少眩光干扰,同时呈现出一种低调且持久的哑光质感。早在20世纪中叶,随着潜水表和飞
精密拉丝与镜面抛光的工艺协同逻辑 纵向拉丝表壳在视觉呈现上极易因光线漫反射过度而显得平淡,提升层次感的核心在于精确控制金属表面的微观纹理深度与方向性。通过调整拉丝轮或刷轮的目数与转速,形成均匀且细腻的纵向微槽,这些微槽能够像棱镜一样对光线进行有规律的折射,从而在视觉上构建出深邃的立体基底。相较于横
钛合金材质特性与拉丝前处理 钛合金因其独特的晶体结构和较高的硬度,在腕表表壳加工中会形成致密的氧化层,这种特性使得传统的抛光难以直接获得理想的哑光质感,必须依赖精细的机械摩擦来重塑表面微观形态。在进入拉丝工序前,表壳通常需要经过精密的车削或CNC成型,随后进行去毛刺和初步清洗,确保表面无油污、指纹
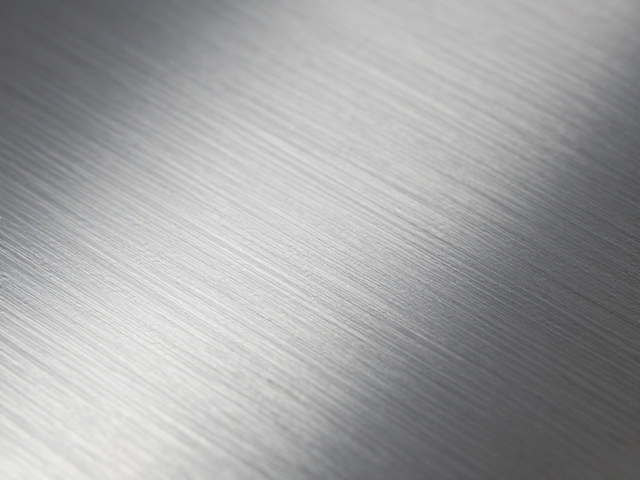
金属拉丝表面的微观结构与修复逻辑 金属拉丝工艺通过机械摩擦在金属表面形成细微且方向一致的纹理,这种纹理不仅具有装饰性,更能有效掩盖日常使用中的微小瑕疵。修复局部划痕的核心在于重建受损区域的微观结构,使其与周围原始拉丝纹理在视觉上保持连贯,而非简单地覆盖或打磨平整。不同金属材质如不锈钢、铝合金或铜合
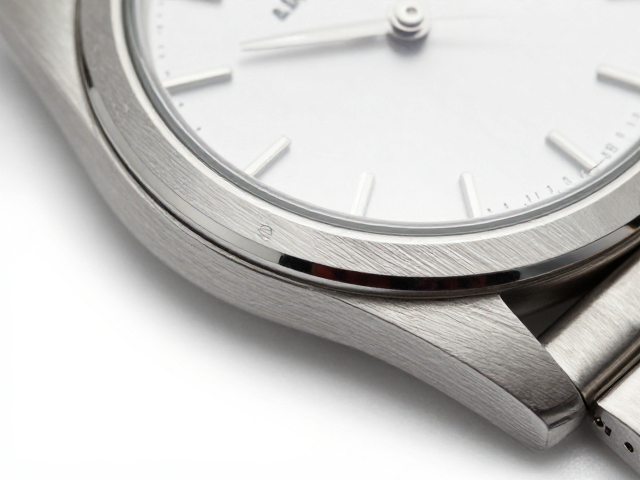
拉丝工艺的物理特性与修复难点 腕表表壳或表圈上的拉丝纹理并非简单的表面打磨,而是通过金属纤维在高压下形成的微观定向排列。这种工艺利用硬质合金或碳化钨滚轮,在钢材、钛金属或铝合金表面压制出口径一致、深度均匀的平行沟槽。由于金属晶粒发生了塑性变形,修复工作不能像抛光那样通过去除材料来消除瑕疵,而是必须

复杂壳型加工成本高?剖析纵向金属拉丝与抛拉交界技术细节 在精密制造领域,复杂曲面金属外壳的表面处理长期被视为成本控制的痛点。传统工艺中,拉丝与抛光交界区域的处理往往依赖于人工打磨或专用夹具的多次定位,这种分段式作业不仅大幅拉长了生产周期,还因材料损耗和良率波动导致整体制造成本居高不下。随着消费电子