高亮抛光表壳加工技巧,控制抛光次数与砂纸砂带选用指南
抛光前的表面预处理与砂纸选型逻辑 高亮表壳的加工起点并非抛光轮,而是前道打磨的细腻程度。表壳基材通常为316L精钢或钛合金,其表面在CNC加工后残留的刀纹深度往往在10-20微米之间,若直接进入抛光环节,不仅效率极低,还极易因受力不均导致表面出现橘皮纹或波浪纹。选用的砂纸或砂带需遵循“由粗配细”的

抛光前的表面预处理与砂纸选型逻辑 高亮表壳的加工起点并非抛光轮,而是前道打磨的细腻程度。表壳基材通常为316L精钢或钛合金,其表面在CNC加工后残留的刀纹深度往往在10-20微米之间,若直接进入抛光环节,不仅效率极低,还极易因受力不均导致表面出现橘皮纹或波浪纹。选用的砂纸或砂带需遵循“由粗配细”的
高亮镜面抛光的核心原理与表面微观重构 镜面抛光并非简单的表面打磨,而是通过物理去除材料微观峰谷,使工件表面粗糙度降至纳米级别的光学处理工艺。当表面平均粗糙度(Ra)小于0.01微米时,光线在表面的反射将严格遵循镜面反射定律,而非漫反射,从而形成清晰、高亮的视觉效果。这一过程高度依赖于抛光介质的硬度
镜面抛光的工艺基石与材料选择 正装腕表镜面的抛光效果,很大程度上取决于基材的硬度与纯净度。目前高端制表领域主要采用蓝宝石水晶玻璃作为主流材质,其莫氏硬度高达9级,仅次于钻石,这为后续的高难度抛光提供了物理基础。蓝宝石玻璃通常由氧化铝粉末在高温下烧结而成,内部结构致密,几乎不含杂质,这种高纯度特性使

陶瓷腕表表面损伤的成因与微观结构分析 氧化锆或碳化硅等材质制成的陶瓷表壳,其硬度虽远超金属,但微观层面的脆性特征使得其在日常佩戴中极易因意外磕碰产生微裂纹或表面划痕。当腕表遭遇硬物刮擦或长期摩擦,表圈与表壳连接处的倒角往往最先出现发白或毛躁现象,这种损伤破坏了原本致密的釉面结构,导致光线折射路径发

镜面抛光工艺的核心原理与表面处理逻辑 镜面抛光并非简单的表面打磨,而是一套严密的物理去除与塑性变形过程。在珠宝加工领域,这一工艺利用高硬度的抛光轮与微细研磨膏之间的摩擦作用,逐步消除金属表面的微观划痕、氧化层及加工痕迹。通过从粗磨到精抛的阶梯式处理,金属晶粒表面的粗糙度被不断降低,直至达到光学意义

镜面抛光的核心技术与表面质感 镜面抛光是贵金属加工中追求极致视觉效果的表面处理方式,其核心在于通过精细的研磨与抛光工序,消除金属表面的微观划痕与瑕疵,形成高度平整的光学反射面。在铂金表壳的制作中,这一工艺通常需要经过粗磨、细磨、半细磨、精磨以及最终的镜面抛光等多个步骤,每一道工序使用的砂纸或抛光轮

镜面收光的极致美学与工艺逻辑 腕表表圈外缘的镜面收光并非简单的表面打磨,而是对金属微观结构的重塑过程。在高级制表的制作版图中,这一环节通常被视为决定腕表“性格”的关键步骤。光线在经过极高平整度的金属表面时,反射路径极为单一且集中,从而形成锐利、纯净的高光点。这种视觉效果要求基材必须具备极高的致密度
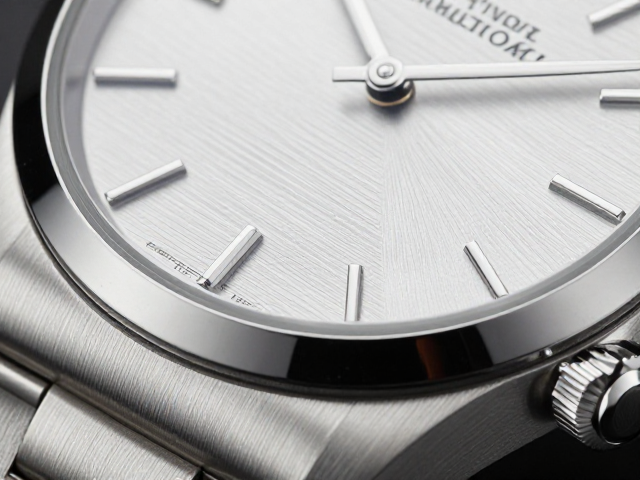
砂带目数对表壳纵向拉丝质感的影响 表壳表面的纵向拉丝纹理是展现精密工艺与高级质感的关键细节,而砂带目数的选择直接决定了最终成品的视觉效果与触感。目数越低,砂粒越粗,切削能力越强,能在金属表面留下较深且明显的划痕,适合需要强烈立体感或粗犷风格的设计;目数越高,砂粒越细腻,切削力度减弱,形成的纹理更加

精密表面的视觉张力:抛拉交界的清晰度控制 在高端金属加工领域,拉丝与镜面抛光的结合常被称为“阴阳面”或“双色拉丝”工艺,其核心难点在于两种截然不同的表面纹理之间必须形成锐利、干净的分界线。这种视觉上的切割感并非依靠简单的遮挡实现,而是依赖于对材料应力释放与工具轨迹的极致控制。当光线照射在工件表面时
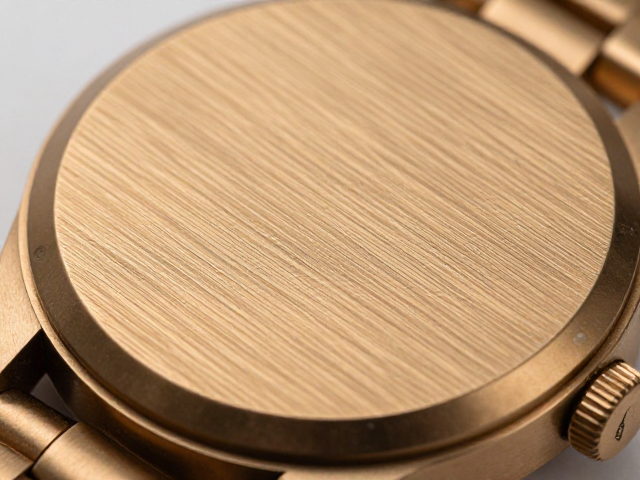
理解拉丝工艺的物理特性与损伤机制 青铜材质因其独特的矿物成分,在长期佩戴或存放过程中,表面氧化层与金属基体的相互作用会形成特有的包浆,这种自然形成的色泽变化是青铜饰品的魅力之一,但同时也使得表面纹理对外力更为敏感。拉丝工艺是通过机械摩擦在金属表面形成平行或交错的细微线条,这种微观结构一旦受到硬物刮

铝合金部件加工的核心难点与表面处理逻辑 铝合金因其轻量化和优异的导热性能,成为消费电子与精密机械领域的首选材料,但其加工过程中的物理特性决定了工艺链的复杂性。在切削环节,铝合金较高的延展性容易导致切屑粘刀,产生积屑瘤,进而影响表面光洁度并降低刀具寿命。因此,加工过程中通常需要使用专用的冷却液进行降
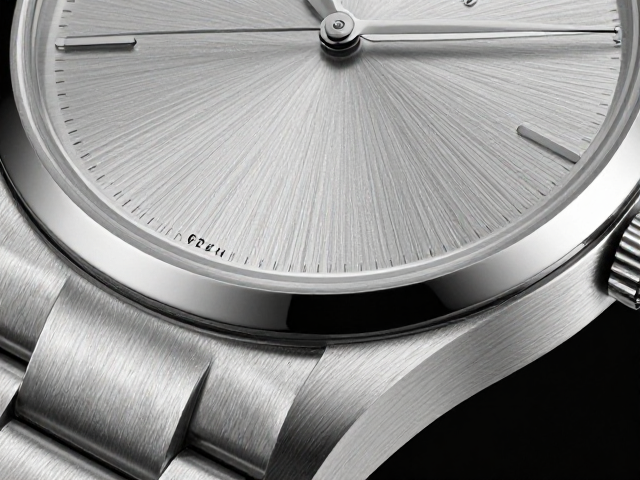
拉丝工艺的物理本质与微观形态 金属表壳表面的拉丝处理并非简单的打磨,而是通过高硬度研磨工具在金属基底上形成的定向微观划痕。这种工艺利用碳化硅或氧化铝磨料,在不锈钢、钛金属或贵金属表面制造出口径一致、深度均匀的线性纹理。当光线照射到这些微观沟槽时,光线会发生漫反射,从而形成柔和、内敛且带有方向性的金