腕表抛光工艺修复指南,粗磨整形与边线规整技巧
粗磨整形的核心逻辑与工具选择 腕表表壳的粗磨整形是修复流程中重塑金属形态的关键步骤,其核心在于通过去除多余材料来恢复原始几何轮廓。这一阶段通常使用从120目到800目不等的砂纸或百洁布,重点处理因长期佩戴产生的明显磕碰、凹陷或变形。操作时需严格遵循“由粗配细”的原则,避免在低目数打磨时留下过深的划

粗磨整形的核心逻辑与工具选择 腕表表壳的粗磨整形是修复流程中重塑金属形态的关键步骤,其核心在于通过去除多余材料来恢复原始几何轮廓。这一阶段通常使用从120目到800目不等的砂纸或百洁布,重点处理因长期佩戴产生的明显磕碰、凹陷或变形。操作时需严格遵循“由粗配细”的原则,避免在低目数打磨时留下过深的划
镜面抛光的核心原理与表面处理逻辑 正装腕表镜面抛光并非简单的表面打磨,而是一项通过物理切削与塑性变形消除微观瑕疵的精密工艺。在制表业中,这种工艺常被称为“镜面打磨”或“高亮抛光”,其核心在于利用不同粒度的研磨介质,逐步降低金属表面的粗糙度,使光线在表壳或表圈表面产生规则的镜面反射,而非漫反射。这一
镜面抛光的核心定义与表面微观形态 金属表带镜面抛光并非简单的表面打磨,而是一项通过物理切削与化学处理消除金属表面微观瑕疵,使其达到光学级反射效果的精密工艺。在微观视角下,未处理的金属表面存在大量划痕、凹坑及氧化层,光线照射时会发生漫反射,呈现出哑光或拉丝质感。镜面抛光的目标是将这些微观起伏降低至可
镜面抛光亮光处理的核心逻辑与表面状态 镜面抛光并非简单的表面打磨,而是通过物理切削与化学作用,逐步消除金属或材质表面的微观划痕、氧化层及瑕疵,最终达到高反射率的光学效果。这一过程对基材的原始状态具有极高的依赖性,若基材存在砂眼、严重锈蚀或深度凹坑,直接进行镜面处理不仅无法获得预定效果,还可能导致抛
镜面抛光工艺的核心技术逻辑与视觉呈现 镜面抛光并非简单的表面打磨,而是一套严密的物理微观处理流程,其核心在于通过不同目数的研磨介质逐步消除材料表面的微观瑕疵。在制表业中,这一过程通常始于粗磨,利用碳化硅或氧化铝颗粒去除加工留下的刀痕与划痕;随后进入中磨阶段,重点在于平整化,使表面粗糙度(Ra值)降
镜面抛光前的损伤评估与清洁准备 腕表镜面作为保护表盘与机芯的关键屏障,其光学性能直接决定了读读的清晰度与整体视觉质感。在启动任何抛光程序之前,必须对镜面状况进行严密的目视检查,区分细微划痕、深度刮痕或是镜面镀膜层的脱落。这一步骤至关重要,因为不同类型的损伤需要匹配截然不同的处理策略,盲目跟进不仅无
镜面反射的光学基础与表面处理逻辑 腕表表壳或表链在呈现高亮抛光效果时,核心在于消除金属表面的微观凹凸,使光线发生规则的镜面反射而非漫反射。普通拉丝或磨砂工艺通过保留细微纹理散射光线,而高亮抛光则追求类似镜面的纯净视觉体验,这对基材的致密度和表面平整度提出了极高要求。在精密制造领域,这种工艺通常被归
表面光洁度的微观控制逻辑 镜面抛光并非简单的表面去除,而是通过精密机械作用将微观峰谷高度降低至纳米级别的光学处理技术。在工业制造领域,Ra值(算术平均偏差)是衡量表面粗糙度的核心指标,高标准的镜面处理通常要求Ra值低于0.02μm,部分高精度光学元件甚至需要达到Ra 0.01μm以下。这种极低的粗
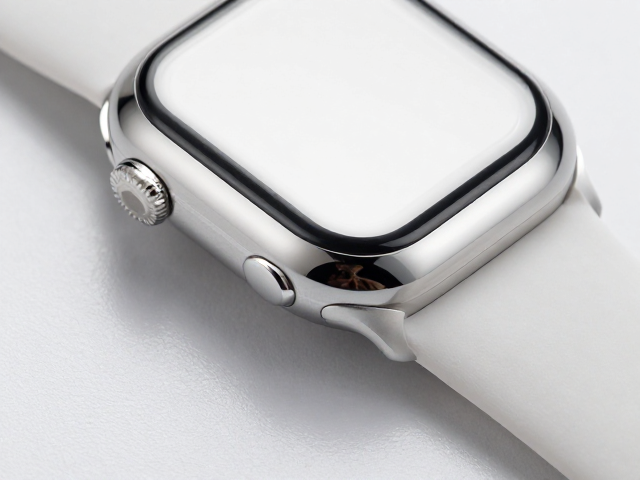
镜面抛光与磨砂质感的视觉平衡艺术 表壳侧面的高亮镜面抛光工艺,本质上是对金属表面微观平整度的极致追求。通过多道精细的研磨与抛光工序,消除钢材表面的细微划痕与凹凸,使光线在接触表壳时产生近乎完美的反射。这种处理方式能够最大程度地展现金属原本的冷冽光泽,让表壳在光线下呈现出如水面般平滑的视觉效果。侧面

黑抛工艺的核心定义与视觉特征 黑抛,全称为黑色镜面抛光,是腕表表面处理中极具辨识度的一种后道工序。它并非简单的打磨,而是通过极细的特制抛光膏与专用抛光轮,对金属表面进行微米级的平整化处理。与传统的拉丝或磨砂工艺不同,黑抛表面呈现出深邃如墨的视觉效果,光线在接触其表面时几乎不发生漫反射,而是像进入黑

镜面反射与拉丝纹理的视觉博弈 现代金属腕表在视觉传达上,往往通过表壳表面的微观纹理差异来构建丰富的层次感。高抛光工艺追求的是类似镜面的绝对平滑,光线在经过精密打磨的金属表面时,会发生规则的镜面反射,形成清晰锐利的高光带。这种处理方式常见于贵金属表壳或需要展现奢华质感的表圈部分,其核心在于消除任何可

镜面抛光的视觉哲学与表面处理逻辑 高端腕表在光线交互中展现的深邃光泽,往往源于表壳与表链表面极致的平滑处理。镜面抛光并非简单的打磨,而是通过精密的机械切削与手工研磨,消除金属表面的微观凹凸,使光线能够像通过透镜一样反射,形成清晰锐利的视觉焦点。这种工艺常见于贵金属表壳或经过特殊硬化处理的精钢部件,