蓝钢烤蓝热处理工艺,如何获得持久宝石蓝光泽?
蓝钢烤蓝热处理的物理与化学机制 蓝钢烤蓝并非简单的表面染色,而是通过精确控制金属表面的氧化层厚度,利用光的干涉现象形成特定的光学效果。当钢材在受控环境下加热至约300°C至320°C区间时,表面的铁原子与空气中的氧发生反应,生成一层致密的四氧化三铁(Fe3O4)薄膜。这层薄膜的厚度直接决定了光线的反射与折射路径,从而呈现出从浅黄、紫红到深邃宝石蓝的连续色谱。对于追求持久光泽的应用场景,核心在于获
蓝钢烤蓝热处理的物理与化学机制
蓝钢烤蓝并非简单的表面染色,而是通过精确控制金属表面的氧化层厚度,利用光的干涉现象形成特定的光学效果。当钢材在受控环境下加热至约300°C至320°C区间时,表面的铁原子与空气中的氧发生反应,生成一层致密的四氧化三铁(Fe3O4)薄膜。这层薄膜的厚度直接决定了光线的反射与折射路径,从而呈现出从浅黄、紫红到深邃宝石蓝的连续色谱。对于追求持久光泽的应用场景,核心在于获得厚度均匀且致密的氧化层,通常对应的光程差需精确匹配蓝光波段(约450-490纳米),这是物理光学在工业热处理中的典型应用。
工艺过程中的温度均匀性是决定最终色泽一致性的关键变量。局部受热不均会导致氧化层厚度差异,进而产生斑驳的色差或“花斑”现象,严重影响视觉美感。现代热处理设备通常配备高精度温控系统,确保工件整体温度波动控制在±2°C以内。这种精密的热力学控制使得氧化反应在微观层面保持同步,生成的氧化膜结构紧密,孔隙率低,为后续的持久性奠定了物质基础。
前处理与表面状态对成膜质量的影响
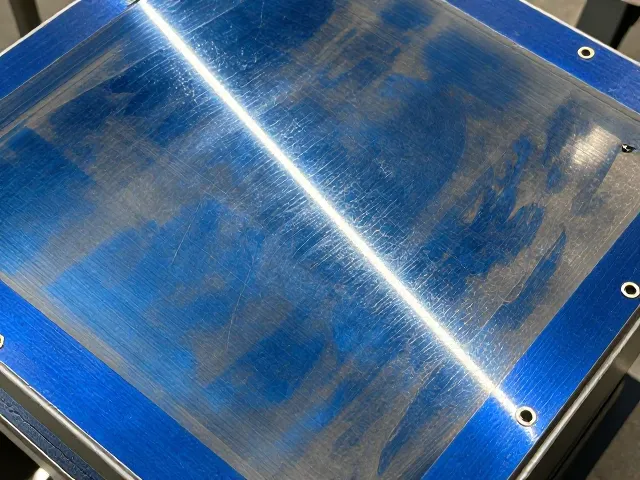
在进行热处理之前,工件表面的洁净度与粗糙度起着决定性作用。任何微小的油污、指纹残留或机械划痕都会阻碍氧化膜与基体金属的结合,导致镀层附着力下降,甚至在使用过程中因应力集中而剥落。标准的预处理流程包括超声波清洗、溶剂脱脂以及细砂纸打磨,直至表面达到指定的Ra值(通常小于0.4微米)。光滑平整的表面有助于光线均匀反射,增强宝石蓝的深邃感,同时减少因表面缺陷引发的早期腐蚀起始点。
表面微观结构的完整性会直接影响氧化层的稳定性。在打磨过程中产生的残余应力若未通过中间退火消除,可能在加热过程中释放,导致氧化层开裂。因此,许多高标准工艺要求在精加工后增加一道去应力退火步骤。此外,基材的选择也至关重要,高碳钢或经过适当合金化处理的钢材能形成更稳定、附着力更强的氧化层。不同材质在相同温度下的氧化速率不同,需根据具体材料成分调整升温曲线,以确保氧化层与基体之间形成牢固的冶金结合。
温控曲线与气氛管理的核心作用
加热速率与保温时间的设定需严格遵循材料的热膨胀系数及相变规律。快速升温可能导致表面温度远高于心部,造成内外温差过大,引发氧化层开裂或剥落。通常采用阶梯式升温法,先在较低温度区间(如150°C)进行预热,排出表面吸附水分,再缓慢升至目标温度区间。保温时间并非固定不变,而是需要根据工件的厚度、质量以及装炉量动态调整,确保热量充分传导至工件内部,使氧化反应在整个表面均匀发生。
气氛环境中的氧含量与湿度控制是防止氧化层缺陷的关键。高湿度环境会导致氧化层中出现白色斑点或疏松结构,降低耐腐蚀性。因此,理想的热处理环境应保持干燥,部分高精度工艺会在可控气氛炉中进行,通过调节氮气或氩气比例,精确限制氧分压,从而获得纯度更高、色泽更纯净的蓝色氧化层。这种对气氛的精细化调控,使得氧化膜致密无孔,有效隔绝外界腐蚀介质,是维持长期宝石蓝光泽的重要技术手段。
后处理与防护增强策略
热处理完成后的冷却过程同样需要精细管理。自然空冷是常见方式,但需避免在冷却过程中受到机械碰撞或快速温度变化引起的热冲击。部分工艺会在冷却初期采用受控的降温速率,以优化氧化层的晶体结构,提升其硬度与附着力。冷却过程中,工件表面可能因接触空气中的尘埃或杂质而产生轻微污染,需在冷却结束后立即进行清洁处理,去除表面残留的氧化物粉末或污染物,保持表面光洁。
为了进一步提升蓝钢表面的耐磨性与耐腐蚀性,通常需要进行封孔处理或涂覆透明保护层。传统的封孔方法包括浸渍高温油或专用封闭剂,这些材料能渗入氧化层微小孔隙,形成物理屏障。现代工艺中,也有采用纳米级疏水涂层或透明环氧树脂进行表面覆盖,这些保护层不仅不影响原有的宝石蓝色泽,还能显著降低环境中的水分、盐雾对氧化层的侵蚀。这种多重防护机制,使得蓝钢表面在长期暴露或频繁接触中,仍能保持色泽鲜艳,不易褪色或变暗。
常见问题分析与工艺优化
在实际生产中,色泽发黑或发灰常因加热温度过高或保温时间过长导致氧化层过厚,破坏了光的干涉条件。解决此类问题需重新校准温控探头,验证炉内温度分布的均匀性,并缩短保温时间。若出现色泽不均,应检查装炉方式是否阻碍热气流通,或工件表面是否存在未清除的氧化皮。通过优化装炉间距和增加搅拌风扇,改善炉内气流循环,可有效提升批次间的一致性。
氧化层脱落或起泡多由前处理不当或基体与氧化层结合力不足引起。需强化脱脂与酸洗工序,确保基体表面绝对清洁且无活化钝化膜残留。对于高应力工件,增加去应力退火步骤可显著减少因应力释放导致的镀层开裂。此外,定期检测氧化层的厚度与附着力(如采用划格法测试),建立过程控制数据库,有助于及时发现工艺偏差,持续优化热处理参数,确保每一批次产品均能达到预期的宝石蓝光泽标准。